Deux usines peuvent installer la même ensacheuse verticale, la même peseuse associative et la même trieuse pondérale et terminer l'année avec des lignes au comportement très différent. La liste des équipements est rarement ce qui les sépare ; la mise en page est. La distance entre les stations, l'endroit où les sacs rejetés tombent, l'espace dont dispose un technicien pour ouvrir une porte de protection et l'endroit où les rouleaux de film sont stockés déterminent tous le nombre de sacs conformes qui quittent la ligne par équipe.
La réponse courte : construisez d'abord la disposition de la ligne d'emballage automatique autour de la machine de référence et d'un objectif réaliste de bon rendement, puis élargissez-la pour l'accès au service, le changement et la gestion des rejets. Les aménagements dessinés à l'envers à partir de l'espace au sol qui se révèle libre ont tendance à confier les problèmes coûteux - famine chez l'ensacheuse, convoyeurs bloqués, changements nécessitant deux personnes - à l'équipe de production après l'installation.
Chaque ligne possède une station qui donne le rythme. Sur une ligne de granulés, il s’agit généralement d’une machine verticale de formage-remplissage-scellage. Sur une ligne de poudre, il peut s'agir de la remplisseuse à vis ou de la peseuse à vis. Sur une ligne multi-SKU, c'est souvent la machine à sachets avec le changement le plus long. Trouvez-le d'abord, puis traitez toutes les autres stations comme support.
Deux chiffres déterminent l'accord : le taux de cette station et le nombre d'heures par équipe pendant lesquelles elle produit réellement de bons packs. Une ensacheuse évaluée à 80 sacs par minute n'en produira pas 80 sur toute la période de travail : les épissures de films, le temps de cycle de pesée, le refroidissement des joints, l'élimination des rejets et les arrêts courts en prennent tous une bouchée. Les équipes qui dimensionnent les convoyeurs en aval et les encaisseuses selon le chiffre indiqué sur la plaque signalétique se retrouvent généralement avec une encaisseuse affamée pendant la majeure partie de son quart de travail. Les équipes dimensionnées pour mesurer un bon rendement laissent la possibilité de s'améliorer sans acheter deux fois.
En pratique, la sortie de ligne est proche du débit de station le plus lent multiplié par une disponibilité réaliste , et non la somme de chaque fiche technique du devis. Fixez ce numéro avant que quiconque ne trace une ligne de convoyeur, car c'est lui qui décide si vous avez besoin d'un ou deux ensacheurs et si la fin de la ligne doit être manuelle ou automatique.
Quel que soit le produit, une ligne automatique se décline en cinq blocs fonctionnels, et chacun pose une question différente du plan d'étage. Garder la pesée et la formation du sac physiquement proches raccourcit la chute du produit, ce qui réduit la poussière, les déversements et la dérive du poids. Garder l’inspection et la gestion des rejets à côté d’une allée évite que les bacs de rejet soient enterrés derrière des gardes – une petite décision qui évite beaucoup de marche.
| Zone | Équipement typique | Question à régler tôt |
|---|---|---|
| Alimentation et alimentation | Élévateur à godets de type Z, chargeur sous vide, convoyeur incliné, élévateur à vis | Où arrive la matière première et un opérateur peut-il la remplir sans entrer dans la zone surveillée ? |
| Pesée et dosage | Peseuse associative, peseuse linéaire, remplisseuse à vis, godet volumétrique | Quel principe de pesée convient au produit et quelle est la distance de chute jusqu'au sac ? |
| Formation de sacs ou de pochettes | Machine verticale de formage-remplissage-scellage, machine automatique de sachets préfabriqués | Quels styles de sacs sont actuellement disponibles et lesquels le seront probablement dans les trois prochaines années ? |
| Inspection et rejet | Trieuse pondérale, détecteur de métaux, système d'inspection à rayons X | Où va un paquet rejeté et le rejet peut-il être confirmé sans arrêter la ligne ? |
| Mise en caisse et palettisation | Formeuse de caisses, encaisseuse, soudeuse, codeur, robot de palettisation | Fin de ligne manuelle ou automatique, et de combien d'espace d'accumulation chaque option a-t-elle besoin ? |
Trois topologies couvrent la plupart des usines, et le choix modifie l'empreinte bien avant qu'un seul numéro de modèle ne soit fixé. Une ligne en série fait circuler un flux de produit dans chaque station. Une ligne parallèle duplique une partie du flux afin qu’une moitié puisse continuer à fonctionner pendant que l’autre s’arrête. Une ligne mixte partage un frontal commun et se divise en aval, ce qui convient à un produit de base à long terme avec des variantes à court terme.
| Topologie | Meilleur ajustement | Compromis |
|---|---|---|
| Série | Une famille de produits, un volume élevé, une demande stable | Efficacité maximale par mètre carré, mais pas de redondance : un seul arrêt arrête tout |
| Parallèle | Plusieurs SKU, ou production où la disponibilité compte plus que l'espace au sol | Duplique les équipements et les utilitaires, doublant grossièrement l'espace pour une partie du flux |
| Mixte | Produit de base à long terme et tirages courts fréquents | Bon équilibre dans l'ensemble, mais le routage, la fusion et les contrôles nécessitent plus d'efforts de planification |
Si votre objectif de bon rendement peut être atteint sur une ligne série avec des tampons raisonnables, résistez à la tentation de construire deux demi-lignes. Des chemins d'écoulement en double signifient un nettoyage en double, un changement de changement en double et deux fois plus d'endroits où le produit peut s'asseoir et devenir périmé.
La plupart des retouches de mise en page proviennent d'éléments qui n'étaient le travail de personne jusqu'à la semaine d'installation. Parcourez le dessin avec ces six points avant de le signer :
Sur les produits humides ou collants, ajoutez des chutes de drainage, une protection contre le lavage des moteurs et des capteurs, ainsi qu'un plan indiquant l'endroit où l'eau de rinçage quitte la pièce. Ce sont des lignes bon marché sur un dessin et des lignes coûteuses après le coulage du béton.
Une fois les zones et la topologie fixées, la sélection d’équipements se restreint rapidement. L'ensacheuse rythmée détermine la hauteur du convoyeur et la taille du tampon ; la tête de pesée détermine le temps de cycle et donc la longueur de la goutte ; le poste d'inspection détermine l'emplacement de la goulotte de rejet et du bac de confirmation.
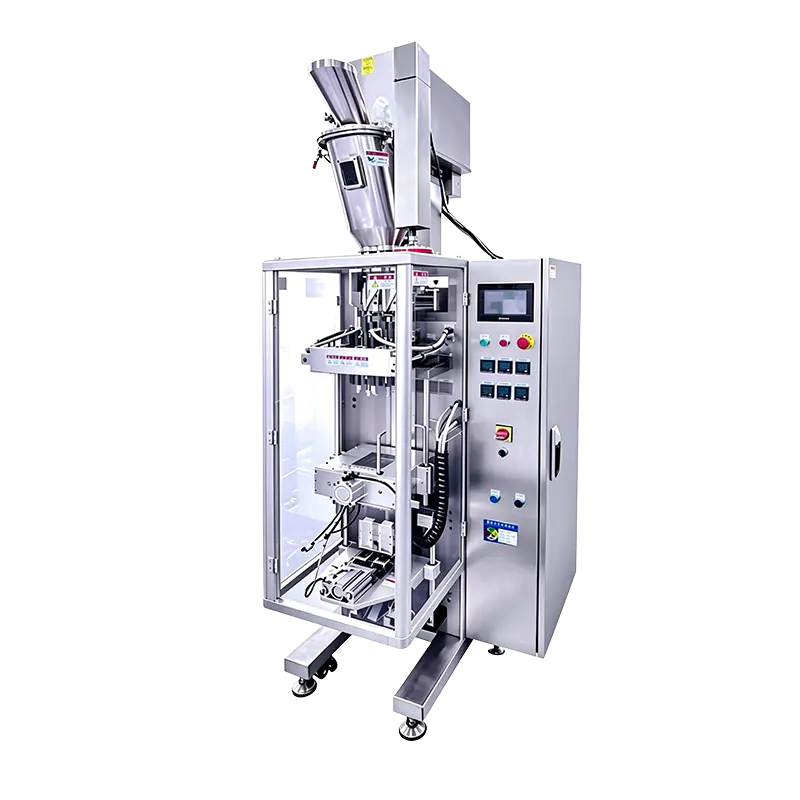
Pour la production de granulés et de snacks en sacs moyens, une machine verticale à grande vitesse constitue souvent le point d'ancrage : la KL230H gère un format de sacs moyens à l'extrémité supérieure de la plage de vitesse, de sorte que les convoyeurs en aval et l'encaisseuse doivent être dimensionnés à partir de celle-ci plutôt que d'une machine plus lente qui sera remplacée ultérieurement.
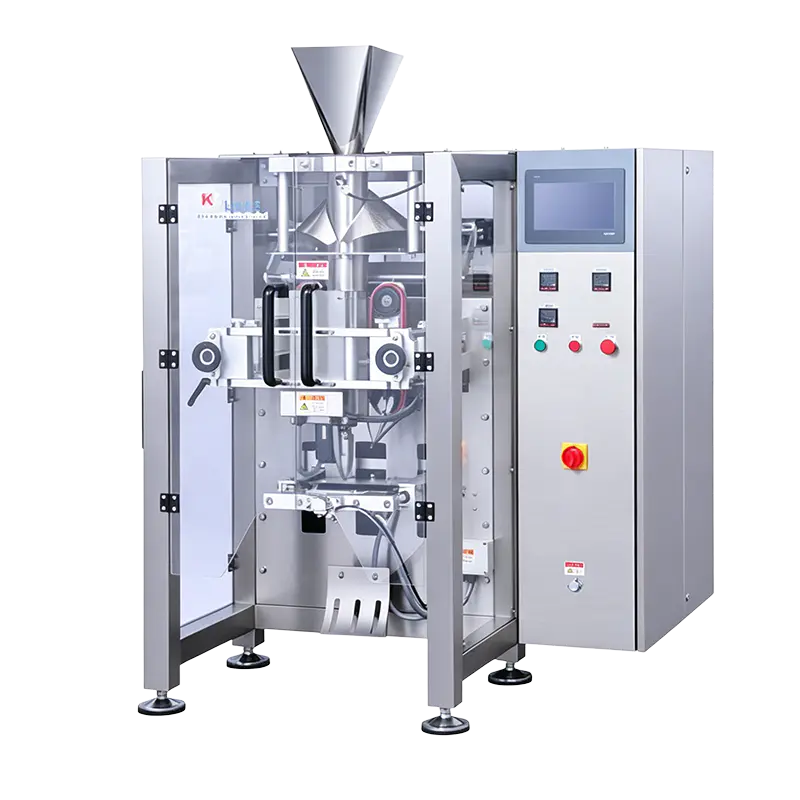 Machine d'emballage verticale de sacs moyens à grande vitesse KL230H L'emballeuse verticale à grande vitesse KL230H pour sacs moyens, 15 à 150 sacs/min, convient aux producteurs de noix, de produits surgelés et agricoles ayant besoin d'un débit de sacs moyen plus élevé. Voir le produit →
Lorsque la fenêtre de poids du paquet est étroite (petits sachets, dosage précis, faible tolérance de perte), une peseuse linéaire de haute précision est généralement un meilleur partenaire d'agencement qu'une grande unité multi-têtes, car son cycle plus court maintient le chemin de chute compact et la capture de la poussière simple.
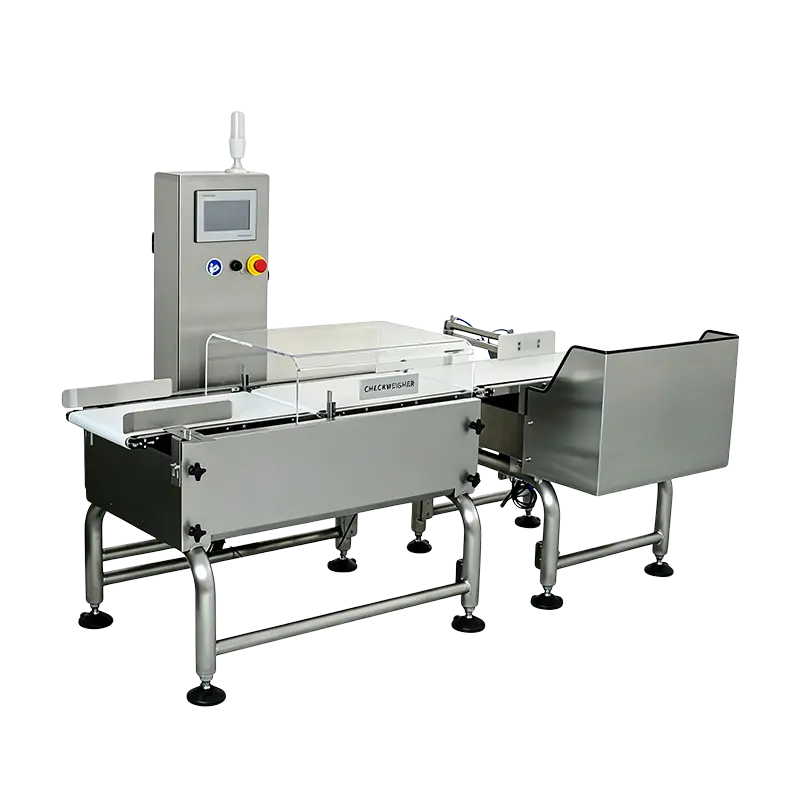 Trieuse pondérale linéaire de haute précision EW-300-1000 Pour des fenêtres de poids de paquet étroites et un dosage précis, cette trieuse pondérale linéaire offre une précision de ±0,3 g et jusqu'à 80 pièces/min sur une bande de 300 mm. Voir le produit →
Le bloc d’inspection mérite un placement précoce, pas un coin restant. Un détecteur de métaux standard placé après le scellage et avant l'emballage des caisses nécessite une longueur de convoyeur ouverte suffisante pour un rejet propre et un bac de confirmation qu'un opérateur peut atteindre sans se pencher sur une protection. Si vous comparez encore les décomptes et les principes de pesée, ce guide sur choisir entre pesée associative et linéaire explique où chacun se situe.
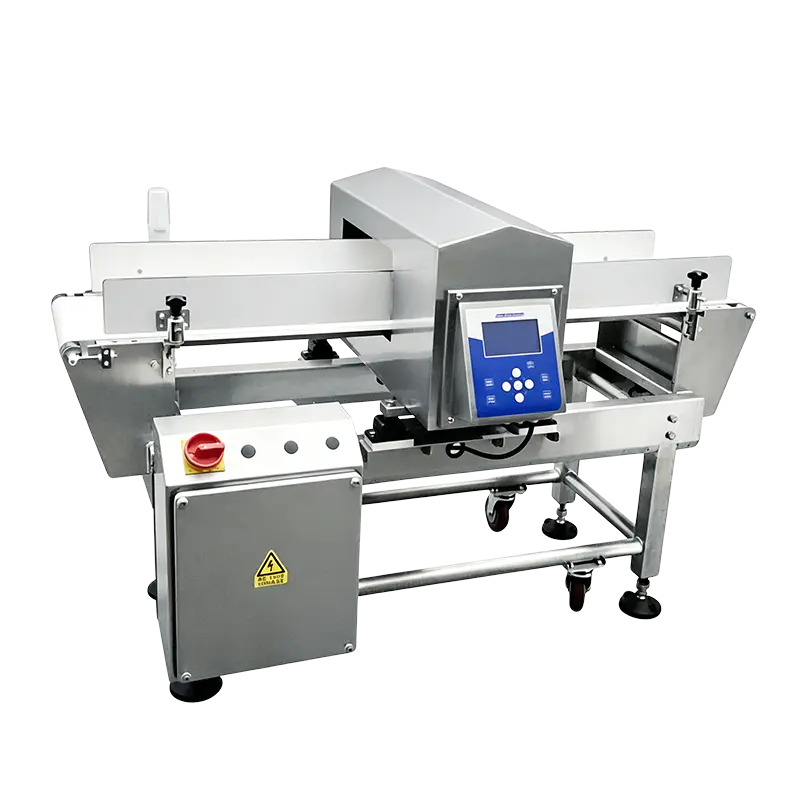 Machine de détection de métaux standard ER3515 Détecteur de métaux standard pour les collations en sachets, les médicaments en boîte et les assaisonnements en bouteille ; Ouverture de 350 × 150 mm, capacité de détection Fe≥0,8 mm. Voir le produit →
Les dessins de présentation semblent calmes car rien ne change. Les vraies lignes le font. Si trois SKU partagent une ensacheuse, l'agencement doit placer les pièces de format, les films et les cylindres d'impression à portée de main de la machine et garder le chariot à outils hors de la passerelle. Un changement qui prend 25 minutes au lieu de 45 minutes est souvent une décision de lieu de stockage et non technique.
Les tampons sont l’autre facteur silencieux. Une courte table d'accumulation entre l'ensacheuse et l'encaisseuse absorbe les micro-arrêts et empêche la ligne de s'arrêter à chaque fois qu'une formeuse de caisses hésite. Cependant, trop de tampon cache une station lente et laisse le produit reposer suffisamment longtemps pour avoir de l'importance sur des produits collants ou sensibles à la température - dimensionnez-le donc pour quelques minutes de production, pas pour un quart de travail.
La gestion des rejets mérite la même discipline. Les rejets de détection de métaux, de contrôle pondéral et de rayons X doivent atterrir dans un bac verrouillé ou clairement étiqueté à l'extérieur de la zone surveillée, avec un capteur de confirmation positionné de manière à ce qu'un rejet échoué arrête la ligne plutôt que de laisser un paquet suspect continuer. Les lignes de produits alimentaires, d'aliments pour animaux de compagnie et agricoles ajoutent généralement à ce bloc un contrôle de la poussière, un lavage et une protection contre les parasites ; le solutions d'emballage alimentaire Cet aperçu montre comment ces configurations sont généralement regroupées.
Il n’existe pas de chiffre générique utile. L'espace dépend du débit, de la taille du sac et de la quantité de tampon souhaitée, ainsi que des autorisations de service autour de chaque machine. Une ligne compacte à ensacheuse unique avec une fin de ligne manuelle peut s'adapter à quelques dizaines de mètres carrés, tandis que le même produit avec encaissage et palettisation automatiques peut en nécessiter plusieurs fois, principalement pour l'accumulation et le stockage des palettes.
La plupart des configurations incluent la détection des métaux après le scellage et avant ou après le contrôle pondéral, en fonction de la stabilité du paquet et du mécanisme de rejet. Le facteur décisif est généralement la confirmation du rejet : la première unité qui rejette doit avoir de la place pour son bac et son capteur, et la deuxième unité ne doit pas réaccepter un paquet que la première a déjà condamné.
Réservez de l'espace au sol et de la capacité utilitaire plutôt que d'acheter la deuxième machine immédiatement. Une longueur supplémentaire au niveau de la zone d'inspection et de conditionnement des caisses, une chute d'air comprimé de rechange et une alimentation électrique supplémentaire sont peu coûteuses pendant la construction et peu pratiques par la suite.
La vitesse de ligne est ce que la station la plus lente peut faire dans des conditions idéales. Un bon rendement est ce qui quitte la chaîne sous forme de produit vendable par équipe, après les arrêts, les rejets, les changements et le nettoyage. Les décisions d'agencement, en particulier la taille de la mémoire tampon et l'espace d'accès, affectent bien plus le deuxième nombre que le premier.
La chose la plus utile que vous puissiez apporter à une conversation avec un fournisseur n'est pas une liste de machines de souhaits : il s'agit d'un objectif de bon rendement mesuré, de la liste des SKU pour les trois prochaines années et d'un plan d'étage avec la grille de colonnes et les points d'utilité marqués. Avec ces trois éléments, l'aménagement d'une ligne de conditionnement automatique cesse d'être un exercice de dessin et devient une décision de production qui semble toujours judicieuse deux ans après la mise en service.
Contactez-nous
+86-573-82788180
+86-15325730953
Besoin d'un e-mail
info@mainfill.com
jiayingzhuge18@qq.com
À propos
Jiaxing K-Line Machinery Co., Ltd. est un fabricant de machines d'emballage automatique et un fournisseur de services desservant les marchés nationaux haut de gamme et étrangers.
Liens
Produits
Obtenez un devis gratuit