Une usine alimentaire qui vient d'approuver un nouveau SKU dispose généralement de trois chiffres : le nombre cible de sacs par minute, les dimensions du sac et une date d'installation. Le chiffre qui décide tranquillement du reste du projet est un quatrième, et il est rarement écrit : comment le produit se comporte au moment où il quitte la balance et tombe dans le sac.
Si vous vous trompez, une ligne évaluée à 80 sacs par minute se stabilisera entre 50 et 55, le cadeau mangeant tranquillement quelques grammes de chaque paquet. La séquence qui évite cela est peu glamour mais fiable : caractériser le produit, choisir la méthode de dosage, choisir le format du sachet, puis le convoyage du dimensionnement, l'inspection et la mise en caisse autour de la station la plus lente de la chaîne. Acheter d'abord la machine d'ensachage et installer tout le reste autour est la raison la plus courante pour laquelle une nouvelle ligne ne parvient pas à atteindre son objectif de retour sur investissement au cours de la première année.
La qualité d’un système de dosage dépend des données produit qui le sous-tendent. Avant de comparer les modèles, réalisez une fiche produit d’une page qui répond à six questions :
Deux produits qui semblent identiques sur un dessin au trait peuvent nécessiter des alimentateurs complètement différents. Les légumes mélangés surgelés coulent bien et conviennent aux pesées combinées. Les abricots secs collent, étalent les joints et nécessitent une approche différente. Le lait en poudre se comporte comme un liquide dans une trémie et comme de la poussière dans l'air. Il nécessite donc une remplisseuse à vis et une aspiration de poussière, pas une peseuse.
La plupart des lignes de produits alimentaires, qu'elles emballent 30 ou 300 sacs par minute, peuvent être cartographiées en cinq zones. Parcourez chacun des produits sur papier avant de consulter les devis.
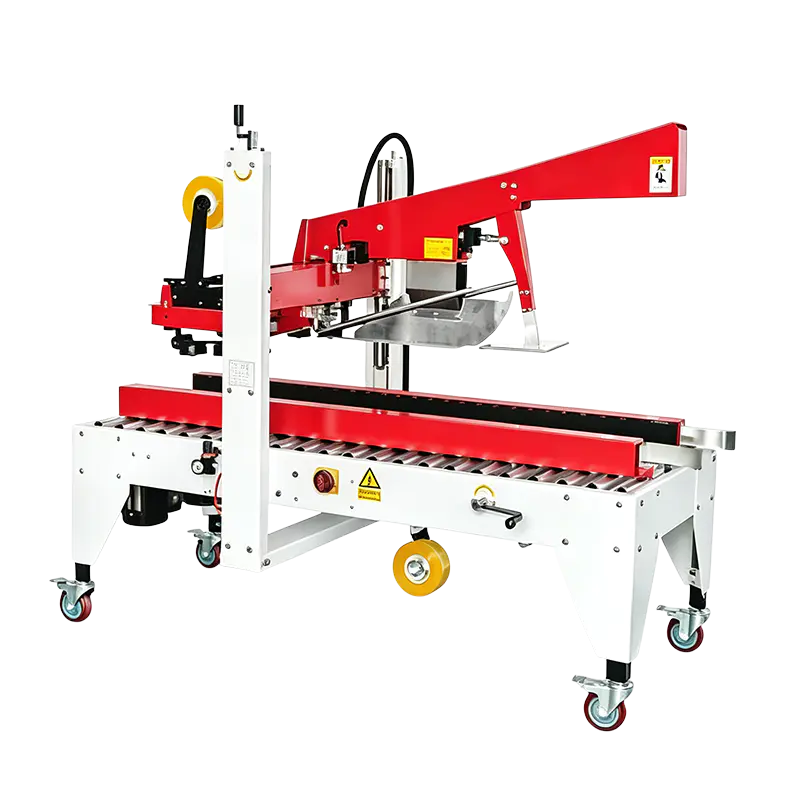
Entre les zones, ajoutez une accumulation. Une boucle tampon de deux mètres de convoyeur absorbe les trente secondes que coûte un collage de film ou un bourrage, et cela revient beaucoup moins cher que d'arrêter la peseuse à chaque fois que l'encaisseur hésite.
C'est dans le dosage que l'argent est gagné ou perdu. Chaque gramme inutile sur un paquet de 250 g, multiplié par 60 sacs par minute et deux équipes, devient un article qui éclipse la différence de prix entre deux types de remplissage.
| Méthode | Produits typiques | Précision de travail | Limites pratiques |
|---|---|---|---|
| Peseuse combinée (associative) | Légumes surgelés, noix, collations, bonbons, pâtes, friandises pour animaux de compagnie | ±0,5 à 1,5 g pour des doses de 100 à 500 g | Nécessite des pièces fluides ; les cadres hauts nécessitent une hauteur libre au-dessus de l'ensacheuse |
| Peseuse linéaire | Riz, sucre, graines, granulés, emballages de détail en petites doses | ±1 à 2 g, cycle plus lent que multi-têtes | Rendement inférieur par voie ; la précision dérive si l'alimentation est inégale |
| Remplisseuse à vis (vis) | Farine, lait en poudre, épices, cacao, café | ±1 à 2 % de la dose | Dépoussiérage, accumulation de produit dans le tube, dégazage après remplissage |
| Coupe volumétrique | Sel, sucre, riz, haricots, granulés fluides | ±2 à 3 % de la dose | Tout changement dans la densité apparente modifie directement le poids du paquet. |
Lorsqu'un paquet mélange deux composants, par exemple des noix et des fruits secs, ou un sachet d'assaisonnement avec un bloc de nouilles, une peseuse mélangeuse avec des canaux d'alimentation séparés maintient le rapport stable sans deuxième station de remplissage.
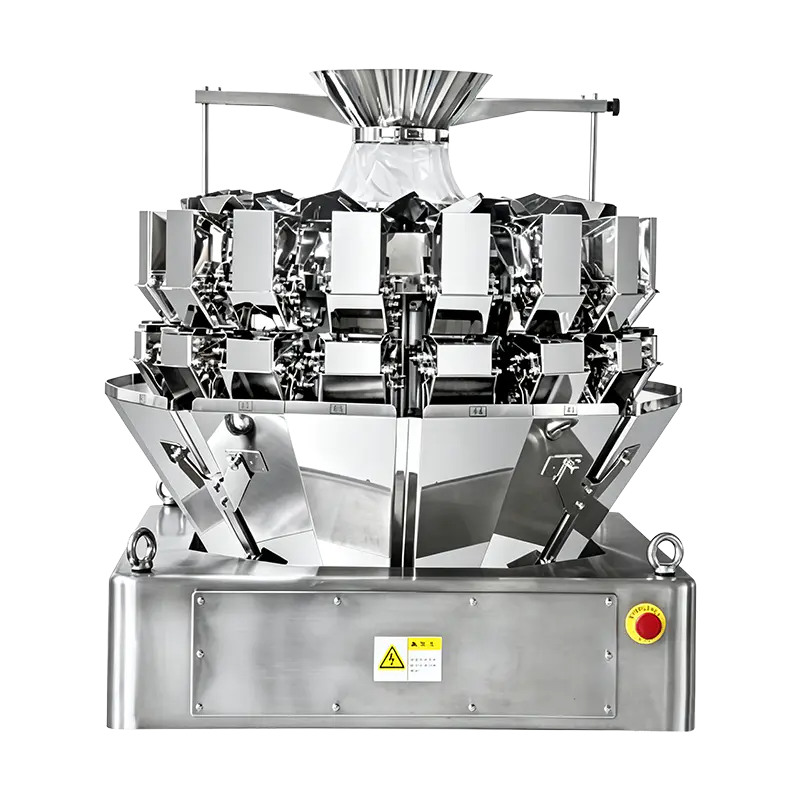 Mini peseuse multi-têtes à 16 têtes JW-A16 Pour les produits à faible dose et à écoulement libre, cette peseuse à 16 têtes permet un dosage de 2 à 200 g, jusqu'à 180 paquets/min et des trémies de collecte doubles pour un pesage à grande vitesse. Voir le produit →
Le choix entre le pesage combiné et le pesage linéaire est décidé par la tolérance de dose, l'intégrité des pièces et la durée du cycle plutôt que par le seul prix ; le comparaison de pesée associative et linéaire parcourt les compromis avec les chiffres travaillés.
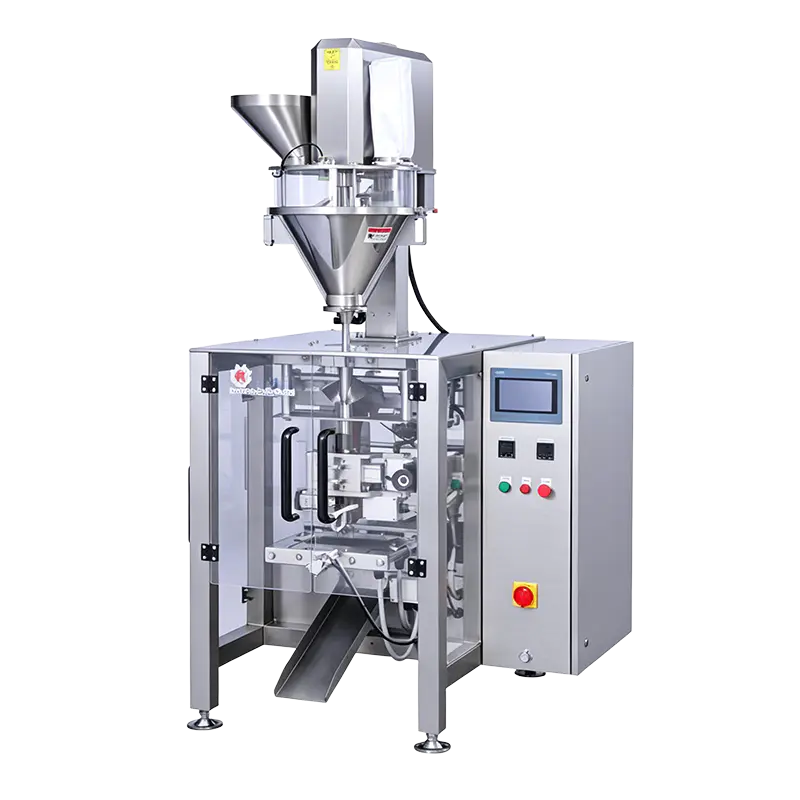
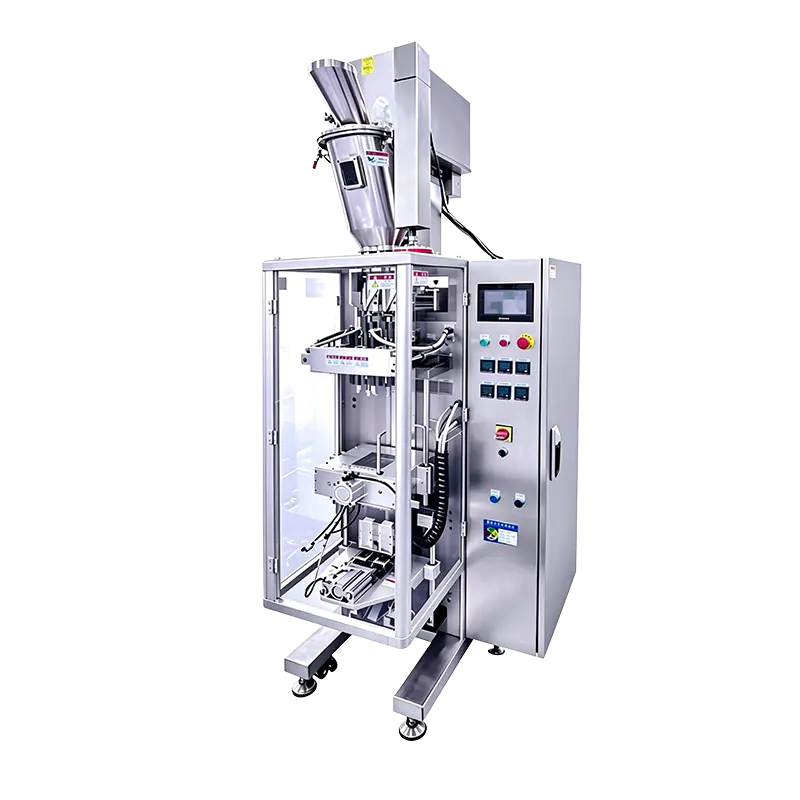
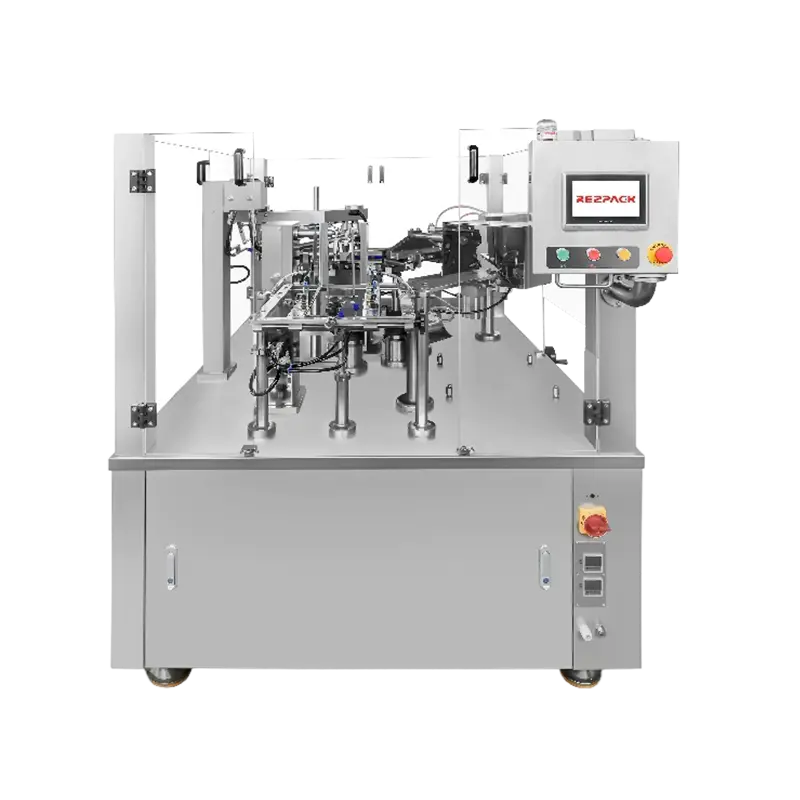
C'est la décision qui façonne le magasin de films de l'usine, la présence du pack en rayon et la routine de maintenance. Le formage-remplissage-scellage vertical part d'un rouleau plat, de sorte que le coût du film par paquet est inférieur et les vitesses sont plus élevées, mais le sac fini est un oreiller ou un gousset avec un enregistrement d'impression modeste et aucune fonction de refermeture. Les machines à sachets préfabriqués prélèvent un sac fini dans un magasin, l'ouvrent, le remplissent et le scellent, ce qui permet des bases verticales, des fermetures éclair, des becs verseurs et des remplissages plus lourds, à une vitesse inférieure et à un coût de film plus élevé.
Au sein de chaque famille, la dénomination des modèles suit généralement la largeur et la structure des sacs : classes compactes autour de 150 mm pour les petits emballages de vente au détail, 180 à 230 mm pour les sacs de longueur moyenne et moyenne, et 270 mm vers le haut pour les travaux de grande capacité ou lourds. Choisissez la largeur du sac, la structure du film et la dose, puis vérifiez la marge de vitesse.
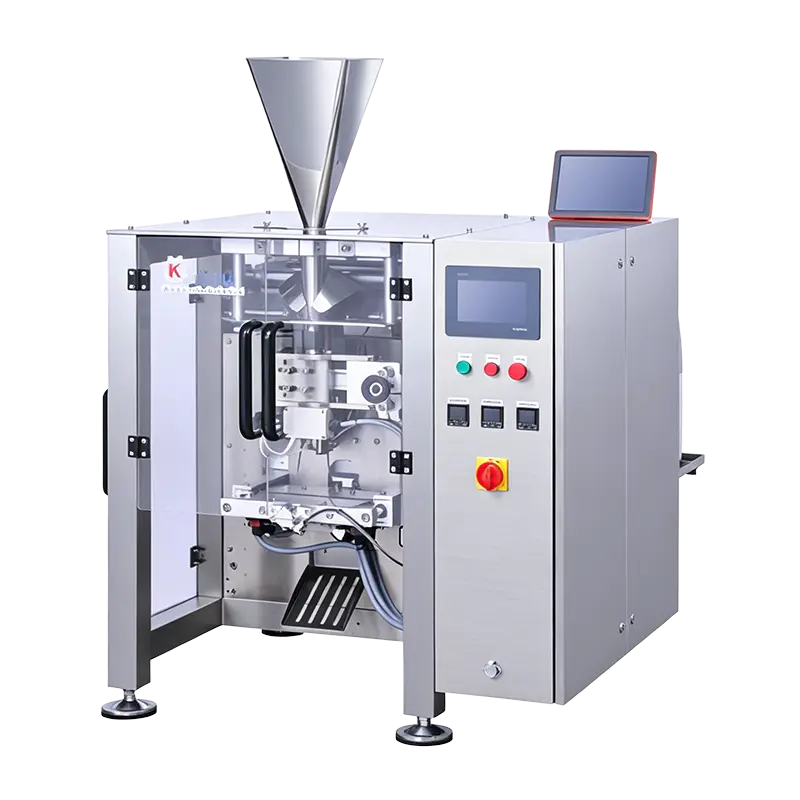 Machine d'emballage verticale à grande vitesse KL180H Partageant des largeurs de sacs de 50 à 150 mm avec le KL180S, il augmente la vitesse à 150 sacs/min via un contrôleur de mouvement amélioré pour des cadences de ligne plus rapides. Voir le produit →
Un détail mérite d'être confirmé très tôt : la plage de largeurs de sacs de la machine couvre-t-elle réellement à la fois votre SKU de lancement et la taille plus grande prévue pour l'année prochaine ? Un manque de 20 mm par rapport à sa capacité initiale transforme une machine vieille de deux ans en donneur de pièces de rechange.
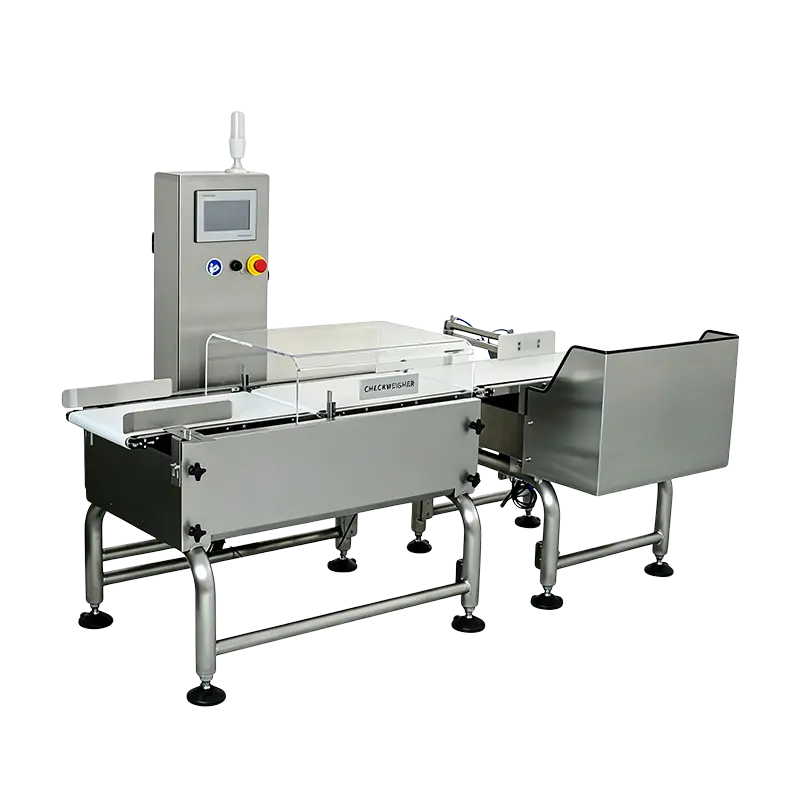
Le matériel d’inspection est souvent le dernier élément cité et le premier point mis en cause. Deux règles le maintiennent honnête. Premièrement, l'ouverture d'un détecteur de métaux ou d'un tunnel à rayons X détermine la sensibilité : une ouverture plus grande laisse passer les produits plus gros mais réduit la taille des fragments détectables. Précisez donc l'ouverture contre le paquet le plus haut de la ligne, et non contre le paquet moyen. Deuxièmement, une trieuse pondérale n'est utile que si son dispositif de rejet est vérifié : chaque signal de rejet doit produire un retrait physique, confirmé au démarrage et à nouveau à la fin du quart de travail.
Les tailles typiques des éprouvettes se situent dans la plage de 1,5 à 3,0 mm pour les échantillons ferreux, non ferreux et inoxydables, en fonction de l'ouverture et de l'effet du produit. Les produits à forte teneur en sel ou en humidité créent un signal qui doit être compensé, c'est pourquoi les essais en usine avec des produits réels sont plus importants que les spécifications du catalogue.
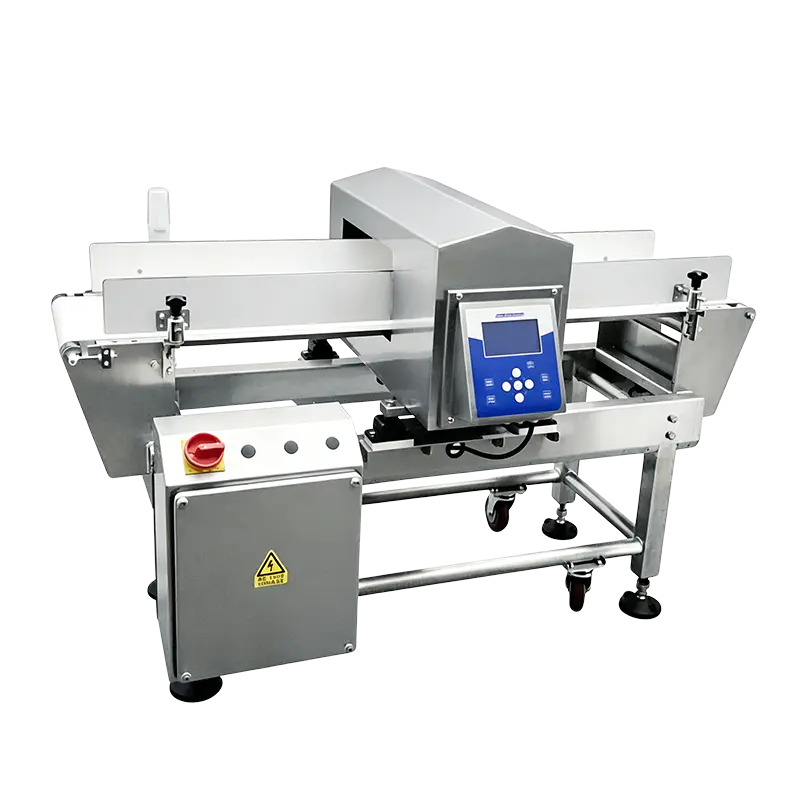 Machine de détection de métaux en ligne standard ER3515 Pour les collations en sachet, les médicaments en boîte et les assaisonnements en bouteille, ce détecteur en ligne offre une ouverture de 350 × 150 mm, 50 mémoires de paramètres de produit et plusieurs dispositifs de rejet en option. Voir le produit →
Pour les usines contenant plusieurs catégories, le solutions d'emballage alimentaire La vue d'ensemble regroupe les machines par station afin qu'une ligne puisse être assemblée dans une configuration unique plutôt que raccordée à partir de catalogues séparés.
Deux lignes avec des indices de vitesse identiques peuvent différer en termes d'heures de nettoyage par semaine. Recherchez les détails lors de la visite de l’usine plutôt qu’après l’installation :
Les films comptent aussi. Un diamètre de rouleau de 300 mm signifie moins d'épissures par équipe qu'un rouleau de 200 mm ; sur une ligne de 70 sacs par minute, cette différence se traduit par un gain mesurable en termes de production quotidienne.
Prenez un conditionneur de légumes surgelés ciblant 60 sacs de vente au détail par minute à 250 g, six sacs par carton. Appliquez des pertes réalistes de 10 à 15 pour cent pour les ruptures de soudure, les épissures de films, les rejets de poids et les arrêts courts, et la cadence installée doit être d'environ 70 sacs par minute.
| Gare | Sortie requise | Allocation appliquée | Note sélectionnée |
|---|---|---|---|
| Peseuse combinée | 60 décharges/min | 15% pour les rejets | 70 décharges/min |
| Ensacheuse | 60 sacs/min | 15% pour les épissures et les arrêts | 70 sacs/min |
| Trieuse pondérale | 60 paquets/min | Vitesse de la bande au pas de 200 mm | Débit de 70 paquets/min |
| Emballeur de caisses | 10 cartons/min | 20% pour les bourrages de cartons | 12 cartons/min |
Notez la direction des allocations : elles poussent chaque station au-dessus de l'objectif de vente, pas vers celui-ci. Une ligne spécifiée exactement à 60 sacs par minute en produira environ 50 en production, et aucun effort de l'opérateur ne permettra de récupérer la différence.
Les tests d'acceptation sont l'endroit où les spécifications deviennent contractuelles. Une liste de contrôle courte et vérifiable protège les deux côtés :
Une ligne à voie unique allant de l'élévateur d'alimentation au palettiseur occupe généralement de 15 à 30 mètres de longueur, plus des allées d'accès d'au moins un mètre de chaque côté pour le nettoyage et la maintenance. L'espace au-dessus de l'ensacheuse compte autant que la surface au sol : une peseuse associative et son système d'alimentation peuvent ajouter trois mètres de hauteur.
Oui, et c'est exactement ce que font de nombreuses usines alimentaires : alimentation manuelle avec une ensacheuse d'abord, peseuse la deuxième année, inspection la troisième année, mise en caisse en dernier. Ce qui compte, c'est que les futures stations soient prises en compte dès le premier jour dans le cadre, le plan électrique et les hauteurs de convoyage, sinon les rénovations coûteront plus cher que l'équipement d'origine.
Uniquement lorsque la gamme standard ne peut pas atteindre la largeur du sac, le volume de remplissage ou la forme du produit. Les délais et les coûts augmentent avec les pièces personnalisées, alors vérifiez d'abord si un modèle adjacent de la même série couvre les spécifications avec une marge de vitesse modeste.
Envoyez des échantillons réels, la plage de densité apparente, la dose et la tolérance cibles, les sacs cibles par minute, le dessin du sac avec la structure du film et le régime de nettoyage. Ce package permet à un ingénieur de proposer une configuration plutôt qu'un numéro de catalogue, et il raccourcit généralement le cycle de devis au lieu de le prolonger.
Une ligne de conditionnement automatique est une chaîne de tolérances : flux de produit à l'entrée, précision du dosage à la peseuse, intégrité du joint au niveau des mâchoires, capacité de détection à l'ouverture et intégrité du carton à l'extrémité. La chaîne ne tient que si chaque maillon est spécifié par rapport au même résultat cible et aux mêmes données de produit - c'est pourquoi le travail de spécification au début, aussi fastidieux puisse-t-il paraître, est l'ingénierie la moins chère de tout le projet.
L'équipe d'ingénierie de K-Line a passé près de deux décennies dans le domaine de l'emballage automatique, et chaque système est conçu et construit sous la supervision d'un personnel technique supérieur avant d'atteindre l'étage du client. Si vous planifiez une ligne alimentaire, la première étape la plus utile est un échantillon de produit et trois chiffres : dose, tolérance et sacs par minute.
Contactez-nous
+86-573-82788180
+86-15325730953
Besoin d'un e-mail
info@mainfill.com
jiayingzhuge18@qq.com
À propos
Jiaxing K-Line Machinery Co., Ltd. est un fabricant de machines d'emballage automatique et un fournisseur de services desservant les marchés nationaux haut de gamme et étrangers.
Liens
Produits
Obtenez un devis gratuit